

一、为什么只盯这一个点
制氧系统里,空压机是心脏。一台 8000kW、10kV 的离心式空压机一旦非计划停机,整套空分装置随之停摆,下游冶炼的富氧供应立刻吃紧。这类机组的传动链很长:电机、联轴器、增速齿轮箱、离心叶轮,任何一环出问题都表现为振动,但真正能提前几十小时给出信号的,往往只有一两个点。
本文只盯一个点:电机负载端、紧邻联轴器的轴承座振动。理由有三:它承受电机输出扭矩与联轴器的附加载荷,是全链载荷最重的位置;它对对中误差最敏感,联轴器不对中、地脚松动最早在这里被放大;它离热源与叶轮较远,传感器寿命最长,安装也最容易标准化。
招标清单里,一台空压机列了五个点位:电机自由端、电机负载端、联轴器端、离心机驱动端与自由端。工程上,联轴器端与电机负载端相距不过几十厘米,观测的是同一轴承载荷区,用一只三轴传感器覆盖即可,不必重复布点;省下的通道留给键相与温度,反而更实用。
这个点的监测难在三件事同时发生:转速高,高速轴接近 9000r/min,特征频率被推到 4kHz 以上;齿轮箱与电机共处一个基础,振动互相串扰;机组位于制氧区,带电设备都要过防爆这一关。选型与安装的取舍都在此。
二、这个点上的故障谱与频率坐标
这个点的振动里混着五类故障:转子不平衡、联轴器不对中、轴承滚道缺陷、齿轮啮合异常、轴承座松动。它们靠幅值分不开,靠频率坐标与方向性才能分开。
表 1 电机负载端常见故障的频率与方向特征
故障类型 |
特征频率 |
方向特征 |
转子不平衡 |
1×(49.7Hz)为主 |
径向大,轴向小 |
联轴器不对中 |
1×、2×,常伴 3× |
轴向明显升高 |
滚动轴承缺陷 |
BPFO/BPFI/BSF 及谐波,见于包络谱 |
径向,早期幅值很低 |
齿轮啮合异常 |
4172Hz 及 ±149Hz 边带 |
径向,边带数量反映劣化 |
轴承座松动 |
1× 多阶谐波,底噪抬升 |
垂直方向突出 |
喘振与气流激振 |
数 Hz 至 20Hz 低频脉动、宽频抬升 |
轴向,随工况变化 |
把这台机组的转速换算成频率:电机 2980r/min,基频 49.7Hz;增速箱速比 3.0,高速轴 8940r/min、149Hz;小齿轮 28 齿,啮合频率 28×149 约 4172Hz,边带间隔 149Hz,二倍啮合约 8344Hz。这组数字决定三件事:传感器要覆盖到 8kHz 附近,采样率过 20kHz,分析时先看哪几根谱线。
再看轴承。高速轴轴承的 BPFO 一般在 4 至 8 倍轴频,约 600–1200Hz,落在中频段,靠包络解调提取;齿轮啮合在 4kHz 以上,要看边带而不是单根峰值——边带的对称性与数量,比峰值高度更能说明齿轮的劣化程度。
三、传感器:档位、方向与安装
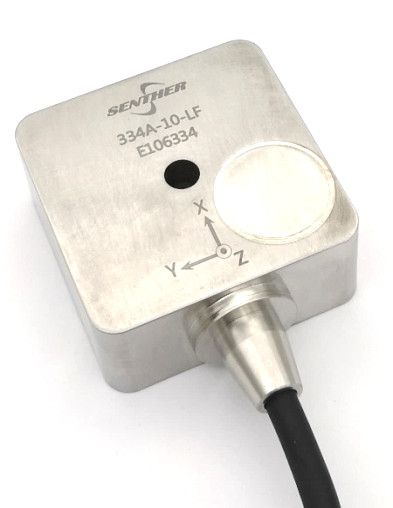
量程与频响必须按这个点定,而不是按设备定。334A-20 档为 ±20g、250mV/g、1–6000Hz(±10%)、0.5–8000Hz(±3dB)、谐振 32kHz:主啮合 4172Hz 与 ±149Hz 边带完整落在平坦段,二倍啮合 8344Hz 落在 -3dB 边界,做趋势跟踪够用;若要跟踪 8kHz 以上的高次啮合能量,需换更高带宽的型号。电机自由端载荷轻、冲击小,用 -10 档(±10g、500mV/g、0.3–4000Hz)更能保住分辨率。
三轴的价值在这个点上最明显。一个 Ø6.4 通孔、一颗 M6 螺钉、扭矩 2.2N·m,四芯电缆一次引完 X、Y、Z 与公共端;三个轴向共用同一敏感结构与同一时钟,相位严格一致。把 Z 轴对准轴向、X 与 Y 覆盖两个径向后,轴向与径向的幅值比就直接对应“不对中还是不平衡”:轴向占比升高并伴 2× 抬头,指向对中问题;纯径向 1× 缓慢爬升,则更像不平衡或叶轮结垢。
环境指标上,316L 不锈钢激光焊接密封、IP67、-40 至 +125℃、EMI/RFI 屏蔽、横向灵敏度小于 5%。制氧区属爆炸性环境,传感器本体是工业型而非防爆认证产品,必须配安全栅与防爆接线箱,或改用带防爆认证的型号,这一步在选型阶段就要定,不能留到现场再补。同一载荷区的温度可由 PT100 配变送器输出 0–10V,与振动进同一台采集器,共用一个时间戳。
安装位置比参数更容易出错。传感器应装在轴承座正上方、靠近轴承外圈的回转中心投影处,不装在薄壁罩壳、润滑油管或散热片上;安装面要打磨去漆见金属并涂耦合剂,靠螺纹传力而不是靠支架或垫片——中间多一层垫片,1kHz 以上就会明显衰减。这个点的安装面通常在电机端盖与轴承座的结合处,空间狭窄,中心孔加 M6 螺钉比粘接更可靠。
四、采集:8 通道怎么落到一台机组
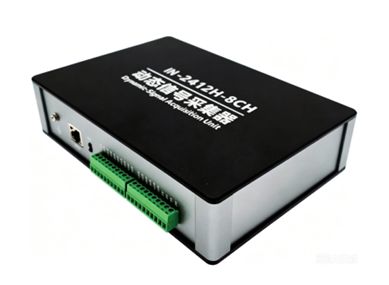
按四个测点(电机自由端、电机负载端、离心机驱动端与自由端)×3 轴 = 12 通道,加 1 路键相、2 路温度,共 15 路;两台 IN-2412-8CH 并联为 16 路,余 1 路备用。这个“15 加 1”的关系,可照搬到所有电机加风机、电机加泵的机组。
8 路 24 位同步采集、1Hz–256kHz 采样率任意可调、110kHz 输入带宽、差分 ±10V、动态范围不低于 100dB,再配上 IEPE 恒流激励,334A 可以直接接入,不需要外置调理器。250mV/g 档满量程 5V,对 ±10V 差分输入留出一倍余量;共模干扰被差分结构压掉,这在变频器密集的制氧与空压机房尤其重要。
两台并联之后,NTP 校时是必须项:同一机组的两台采集器若不同步,跨测点的相位比较(比如用联轴器两端同相位判断对中)就会失真。计数通道接键相,既提供转速,也给阶次分析一个基准。以太网输出、无风扇、-40 至 80℃ 工作温度,机柜内积尘也不至于因风扇堵转而停机。现场布线用屏蔽电缆穿管或走金属桥架,采集器就近装在仪表箱内,经光纤或工业以太网上传至服务器。
五、采样率、带宽与数据量
采样率不是越高越好,但下限必须算清。分析到 8kHz,采样率不低于 20.5kHz;要做 2–6kHz 共振带的包络解调,建议直接取 51.2kHz,对应 20kHz 分析带宽,够用且留余量。IN-2412 的上限是 256kHz,真正的瓶颈在传感器而不在采集器——这也是为什么选型时先定频响、再定采集器。
数据量要提前算:8 通道、51.2kHz、24 位,满负荷约 1.2MB/s,7×24 全波形上传不现实。可行做法是特征常传、波形抽样:RMS、峰值、峭度、包络谱峰值频率按分钟级上传,原始波形按报警或巡检回传,既留住证据,也不压垮网络。
六、结论怎么下
趋势看 RMS 的周、月变化;报警参考 ISO 20816-3 的 A/B/C/D 区间,以 C/D 边界给初值,再依据本机基线自适应调整;谱图看 1×、2×、4172Hz 及边带、包络谱的轴承特征频率;三向幅值比用来看方向性。这几项合起来,才能把“振动大了”变成“哪里坏了”。
报警分三级:预警提示趋势异常,报警要求安排计划检修,停机级直接联动停机。阈值不是一次定死,投运三个月后用实测基线复核一遍,再按设备劣化速度自适应调整。
硬件自诊断同样不能省:IEPE 正常偏置 10–14V,断线、脱落、进水短路时偏置会跌出窗口,RMS 也掉到噪声底。把偏置与 RMS 下限做成通道级判据,就能在算法给出结论之前,先把“传感器坏了”和“设备坏了”分开——这是现场最常被混淆的一件事。
七、结语
一个点做扎实,比五十个点做一半更有价值。把电机负载端这一个点的选型、安装、通道配置、采样与判据跑通,同一套方法可复制到齿轮箱输入端、离心机驱动端,再到全厂风机、泵与磨机:变的只是量程档位与特征频率,不变的是三轴同测、差分同步采集、特征常传这条链路。